Cara Memverifikasi Produsen Engsel Friksi: Konsistensi Torsi, Umur Siklus, dan Pengembangan Kustom
Engsel gesekan adalah komponen kecil dengan masalah reputasi yang besar. Ketika berfungsi, tidak ada yang memperhatikannya; ketika lengan tampilan melorot atau penutup akses melorot enam bulan setelah peluncuran, semua orang ingat engsel — dan merek pada peralatannya.

ForndLock memproduksi engsel gesekan dan engsel torsi untuk peralatan medis, industri, dan kereta api, dan pertanyaan dalam artikel ini muncul di hampir setiap tinjauan program yang kami jalankan. Artikel ini membagikan apa yang kami percaya harus diminta pembeli dari setiap produsen engsel gesekan: bagaimana membaca angka torsi dengan jujur, kontrol produksi mana yang memisahkan batch yang konsisten dari yang beruntung, dan seperti apa jalur pengembangan kustom yang sebenarnya.
Mengapa Angka Torsi Katalog Menyesatkan: Torsi Awal vs Torsi Tahan
Torsi yang dicetak pada lembar data hampir selalu torsi awal — resistensi yang diukur pada engsel baru, pada suhu ruangan, pada kecepatan apa pun yang dianggap nyaman oleh pemasok. Dua engsel dari dua produsen dapat memiliki nomor katalog yang sama dan menghasilkan produk yang sangat berbeda, karena angka tersebut tidak mengatakan apa pun tentang apa yang terjadi setelah 10.000 atau 50.000 siklus.
Minta Kurva Torsi-Versus-Siklus
Dokumen paling kritis yang dapat disediakan oleh produsen adalah kurva Torsi vs. Jumlah Siklus yang telah divalidasi — catatan pengujian yang memplot torsi yang tersisa terhadap jumlah siklus di bawah beban, kecepatan, dan suhu lingkungan yang ditentukan. Untuk memastikan penahanan posisi jangka panjang, evaluasi kurva ini terhadap metrik industri kunci:
● Standar Retensi: Tolok ukur untuk retensi torsi yang dapat diterima adalah penurunan tidak lebih dari 20% dari torsi awal setelah 20.000 siklus.
● Tolok Ukur Umur Panjang: Untuk aplikasi keandalan tinggi—seperti tampilan diagnostik medis atau peralatan presisi—engsel harus menjalani pengujian validasi hingga 50.000 siklus untuk membuktikan stabilitas mekanis jangka panjang.
● Presisi Pengukuran: Semua data validasi harus dicatat menggunakan penguji torsi digital yang terkalibrasi yang beroperasi pada kecepatan sudut yang terstandarisasi, karena pengujian manual atau pengujian kecepatan tinggi secara artifisial mendistorsi pembacaan.
Kemampuan pemasok untuk menyediakan kurva penurunan yang diverifikasi untuk desain yang sebanding menunjukkan kontrol proses dan pengujian kinerja yang sebenarnya; bergantung hanya pada angka lembar data statis berisiko menyebabkan penurunan panel prematur di lapangan.
Torsi Putus vs. Torsi Berjalan, dan Standar Toleransi
Spesifikasi torsi yang lengkap memerlukan metrik terpisah untuk gerakan awal dan rotasi terus-menerus, di samping batas toleransi proses yang ketat:
● Rasio Putus vs. Berjalan: Torsi putus (gaya yang diperlukan untuk memulai gerakan dari keadaan diam) tidak boleh melebihi torsi berjalan (resistensi terus-menerus selama gerakan) lebih dari 30%. Melebihi ambang ini memperkenalkan getaran "stick-slip" yang berbeda selama penyesuaian pengguna.
● Toleransi Proses yang Dapat Dicapai: Proses produksi yang terkontrol secara rutin mencapai band toleransi ±10% di sekitar torsi nominal. Pemasok yang mengutip ±20% sebagai kemampuan normal sedang menggambarkan proses yang tidak stabil, bukan target toleransi.
● Kondisi Pengujian yang Terstandarisasi: Minta pemasok untuk melaporkan torsi putus dan torsi berjalan secara terpisah dengan kecepatan pengujian yang secara eksplisit dinyatakan. Kecepatan 180 derajat per menit berfungsi sebagai dasar industri yang dapat diandalkan, karena pengujian kecepatan tinggi secara artifisial meningkatkan pembacaan torsi.
Apa yang Dikontrol Produsen yang Andal dalam Produksi Batch
Konsistensi torsi di seluruh batch adalah tempat di mana katalog dan produsen berpisah. Satu engsel yang memenuhi torsi nominal membuktikan desain berfungsi. Konsistensi batch adalah kemampuan terpisah, dan ini adalah kemampuan yang tidak dapat ditunjukkan oleh sebagian besar pemasok katalog. Lima kontrol proses tidak dapat dinegosiasikan, dan pemasok yang serius dapat menunjukkan masing-masing di lantai pabrik.
Variabel Proses | Bagaimana Produsen yang Mampu Mengendalikannya | Apa yang Harus Diminta |
Preload gesekan | Preload diatur oleh alat kalibrasi atau perakitan yang dipantau torsi, bukan perasaan tangan | Catatan pengaturan preload dari batch terbaru |
Kekasaran permukaan | Shaft dan elemen gesekan selesai pada band yang ditentukan dan diukur per lot | spesifikasi dengan metode pengukuran |
Batch material | Pelacakan panas/lot pada pegas, pita gesekan, dan shaft; jenis dan jumlah pelumas ditetapkan oleh resep | Catatan pelacakan batch dan spesifikasi pelumas yang disetujui |
Kualifikasi artikel pertama | Validasi dimensi penuh, torsi, dan siklus sebelum setiap rilis produksi | Template laporan artikel pertama dengan data aktual |
Distribusi torsi sampling | Sampel acak dari bagian atas, tengah, dan bawah karton; distribusi dianalisis, bukan hanya dirata-ratakan | Data CPK atau sebaran untuk torsi di seluruh batch |
Dua pengujian praktis melengkapi penyaringan. Repeatabilitas pengukuran: lihat mereka menguji lima bagian berturut-turut pada penguji torsi yang sama; sebaran di antara lima pembacaan tersebut memberi tahu Anda lebih banyak daripada sertifikat apa pun. Kejujuran sampling: tarik sebuah karton dari palet sendiri dan uji dari bagian bawah kotak — unit bagian bawah karton adalah tempat pegas yang rileks dan aplikasi pelumas yang terlewat bersembunyi.
Jalur Pengembangan Kustom: Dari Torsi Target ke Produksi Massal
Engsel gesekan standar mencakup berat panel umum; apa pun dengan beban, jejak, lingkungan, atau kebutuhan rasa yang tidak biasa mengikuti jalur pengembangan. Di ForndLock, kami menjalankannya dalam empat tahap, dan setiap pemasok yang mengklaim kemampuan kustom harus menggambarkan sesuatu yang setara.
Tahap 1 — Input. Anda menyediakan gambar panel atau dimensi, total berat perakitan termasuk kabel dan gasket, jarak pusat gravitasi dari sumbu engsel, sudut pembukaan yang diperlukan, lingkungan operasi, dan rasa target. Dari sini kami menghitung torsi kerja dan jendela toleransinya.
Tahap 2 — Kelayakan dan pemilihan rute. Dua rute rekayasa utama menentukan desain mekanisme. Rute torsi konstan mengatur preload selama perakitan, memberikan bagian yang tidak dapat dirusak dan konsisten dalam batch — pilihan yang tepat untuk pembangunan OEM volume tinggi dengan berat panel yang terkontrol. Rute yang dapat disesuaikan di lapangan menggabungkan sekrup pengatur atau penyesuaian hex sehingga resistensi dapat disesuaikan saat pemasangan atau untuk mengkompensasi perubahan desain yang terlambat — pilihan yang tepat untuk prototipe, mesin kustom, dan panel yang bertambah berat dalam layanan.
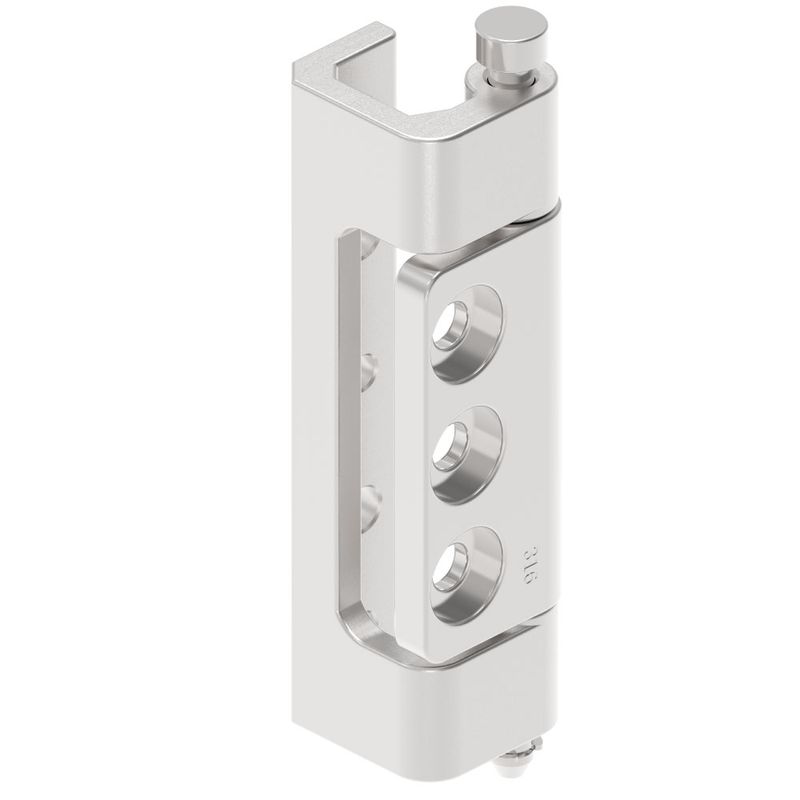
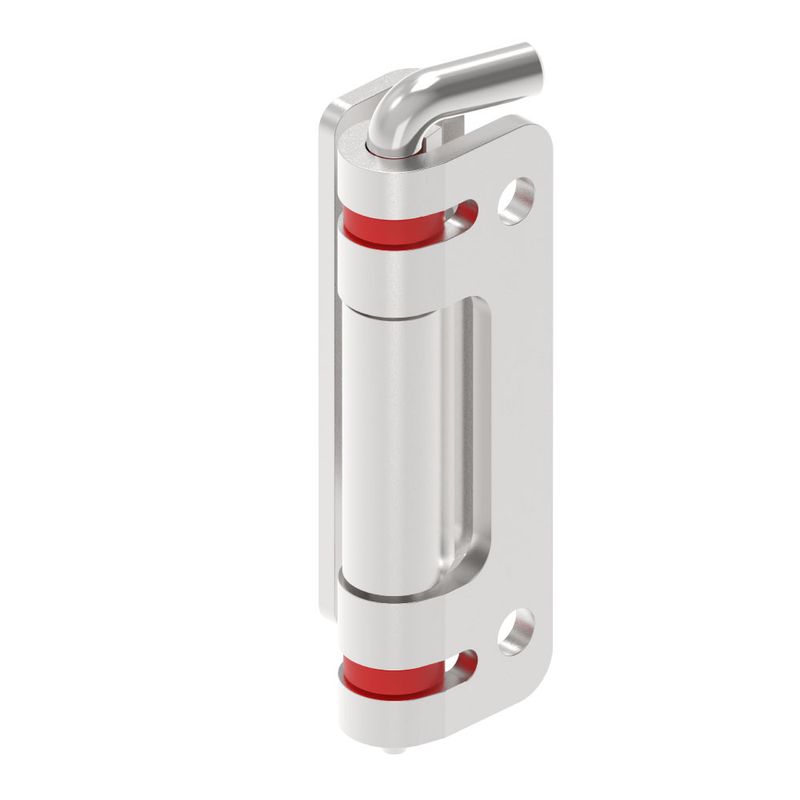
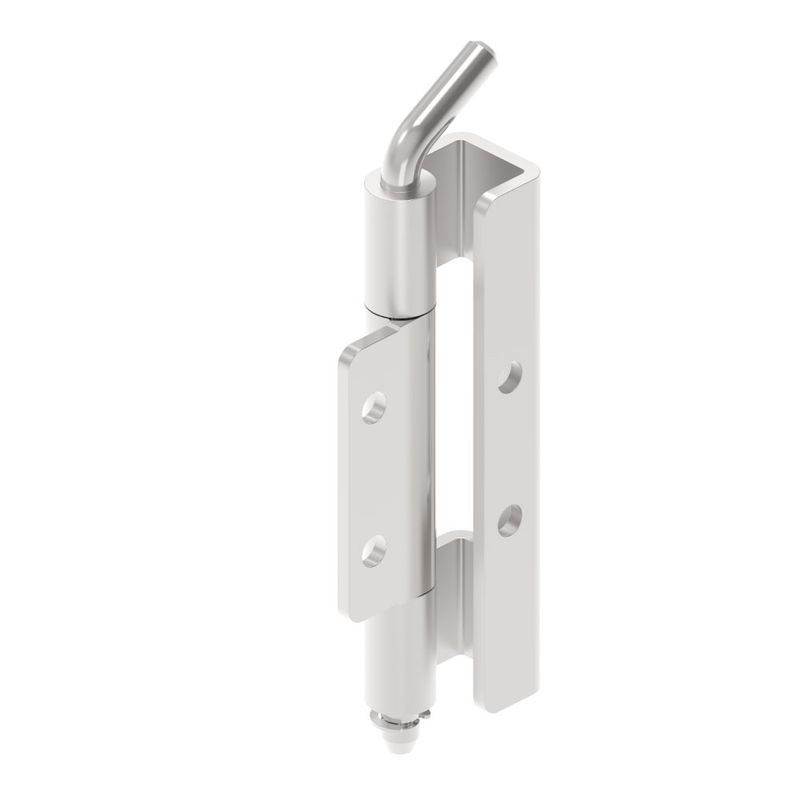
Untuk mengeksekusi kedua rute ini di seluruh spesifikasi standar dan program OEM yang sepenuhnya disesuaikan, ForndLock menyusun produksinya di sekitar keluarga engsel inti:
Garis Produk | Gambar | Struktur & Perilaku | Skenario Tipikal |
Engsel Torsi Konstan |
 | Torsi tetap yang ditetapkan melalui struktur peredam gesekan internal; menahan sudut apa pun | Panel industri, lengan tampilan, pintu akses yang membutuhkan penahanan yang tidak dapat dirusak |
 | Pengaturan preload sekrup setelah pemasangan | Prototipe, mesin kustom, panel yang bertambah berat dalam layanan | |
Engsel Peredam Penutupan Lembut yang Dapat Disesuaikan |
 | Gerakan yang dikendalikan kecepatan, penutupan lembut di akhir perjalanan | Kabinet listrik, peralatan medis, panel keselamatan operator |
Tahap 3 — Sampling. Kami mengirimkan sampel fungsional dalam waktu sekitar 5–7 hari kerja, diuji di bangku kami untuk torsi awal dan berjalan. Sampel kemudian digunakan pada prototipe nyata Anda — verifikasi penahanan pada posisi horizontal terburuk, melorot di bawah getaran, dan gunakan gaya dengan sarung tangan produksi, karena pengujian meja tidak menyetujui apa pun.

Tahap 4 — Validasi dan produksi. Persetujuan memicu pengujian validasi siklus-hidup pada bagian yang dimaksudkan untuk produksi, inspeksi artikel pertama pada rilis produksi, dan sampling batch dengan catatan distribusi dari titik itu ke depan. Untuk program volume, kami telah meningkatkan dari pengujian pilot lima ribu bagian hingga volume tahunan multi-juta bagian tanpa mengubah kontrol proses di atas.
Rentang Torsi dan Material Sekilas
Mulailah dengan lingkungan dan beban. Tabel di bawah ini adalah urutan yang kami gunakan dalam sebagian besar tinjauan spesifikasi.
Material | Perilaku Torsi | Kesesuaian Lingkungan | Catatan |
SUS304 stainless | Stabil, tahan lama | Industri umum, dalam/luar ruangan | Kelas industri default |
SUS316 / 316L electropolished | Stabil, premium | Medis, makanan, laut, pencucian | Polish tanpa celah untuk audit kebersihan |
Paduan seng die-cast | Memadai, tingkat ekonomi | Kering dalam ruangan, tugas kelas konsumen | Batas suhu mendekati 80 °C |
Plastik rekayasa (POM/PA66) | Kompak, sensitif terhadap suhu | Elektronik, panel ringan | Torsi turun 15–25% dari 20 hingga 50 °C |
Sinyal Aplikasi yang Memerlukan Produsen, Bukan Bagian Katalog
Empat kondisi rekayasa spesifik menunjukkan bahwa engsel katalog siap pakai tidak memadai, memerlukan kolaborasi langsung dengan produsen engsel gesekan:
● Lengan Posisi Medis & Presisi: Aplikasi di mana tampilan atau monitor harus mempertahankan posisi di bawah getaran peralatan sambil tetap dapat disesuaikan dengan satu tangan. Misalnya, program pencitraan diagnostik memerlukan bahan peredam kustom di dalam rumah stainless steel, divalidasi selama 50.000 siklus dengan tidak ada kehilangan torsi untuk menghilangkan melorot selama prosedur.
● Penutup Atas Berat dan Panel Mengapung: Enklosur bermassa tinggi di mana ergonomika tahan di mana saja menghilangkan strut gas sepenuhnya, mentransfer semua beban statis dan dinamis langsung ke pivot engsel.
● Panel dengan Tarikan Kabel dan Resistensi Gasket: Enklosur di mana bundel kabel, tekanan internal, atau kompresi gasket menambah 20–40% resistensi tambahan di atas perhitungan berat panel telanjang, memerlukan tinjauan rekayasa berbasis beban.
● Peredaman Gerakan Bi-Directional: Aplikasi yang memerlukan kecepatan gerakan yang terkontrol dalam kedua arah dikombinasikan dengan peredaman penutupan lembut di batas perjalanan — masalah profil gerakan yang tidak dapat diselesaikan oleh engsel katalog.
Tentang ForndLock
ForndLock mengkhususkan diri dalam rekayasa dan manufaktur OEM/ODM sistem engsel gesekan torsi konstan, yang dapat disesuaikan, dan teredam untuk aplikasi industri kritis. Dari perhitungan beban awal dan prototyping cepat 5 hingga 7 hari hingga validasi siklus hidup 50.000 kali dan produksi volume yang dapat dilacak, kami merancang engsel gesekan kustom yang disesuaikan dengan spesifikasi torsi dan lingkungan Anda yang tepat.
Email: [email protected]