Cómo evaluar a un fabricante de bisagras de fricción: consistencia de par, vida útil y desarrollo a medida
Una bisagra de fricción es un pequeño componente con un gran problema de reputación. Cuando funciona, nadie la nota; cuando un brazo de exhibición se desplaza o una tapa de acceso se hunde seis meses después del lanzamiento, todos recuerdan la bisagra — y la marca del equipo.

ForndLock fabrica bisagras de fricción y bisagras de par para equipos médicos, industriales y ferroviarios, y las preguntas en este artículo surgen en casi cada revisión de programa que realizamos. Este artículo comparte lo que creemos que los compradores deberían exigir de cualquier fabricante de bisagras de fricción: cómo leer los números de par de manera honesta, qué controles de producción separan lotes consistentes de los afortunados, y cómo es un verdadero camino de desarrollo personalizado.
Por qué los Números de Par del Catálogo Pueden Ser Engañosos: Par Inicial vs Par Retenido
El par impreso en una hoja de datos es casi siempre el par inicial — la resistencia medida en una bisagra nueva, a temperatura ambiente, a la velocidad que el proveedor encontró conveniente. Dos bisagras de dos fabricantes pueden compartir el mismo número de catálogo y entregar productos completamente diferentes, porque el número no dice nada sobre lo que sucede después de 10,000 o 50,000 ciclos.
Solicite la Curva de Par vs Ciclos
El documento más crítico que un fabricante puede proporcionar es una curva validada de Par vs. Conteo de Ciclos — un registro de prueba que traza el par retenido contra el conteo de ciclos bajo carga, velocidad y temperatura ambiente especificadas. Para asegurar un mantenimiento de posición a largo plazo, evalúe esta curva contra métricas clave de la industria:
● Estándar de Retención: El punto de referencia para la retención de par aceptable es una disminución de no más del 20% del par inicial después de 20,000 ciclos.
● Puntos de Referencia de Vida Extendida: Para aplicaciones de alta fiabilidad — como pantallas de diagnóstico médico o equipos de precisión — las bisagras deben someterse a pruebas de validación de hasta 50,000 ciclos para demostrar estabilidad mecánica a largo plazo.
● Precisión de Medición: Todos los datos de validación deben ser registrados utilizando un medidor de par digital calibrado que opere a una velocidad angular estandarizada, ya que las pruebas manuales o de alta velocidad distorsionan artificialmente las lecturas.
La capacidad de un proveedor para suministrar una curva de disminución verificada para un diseño comparable demuestra control de procesos y pruebas de rendimiento reales; confiar únicamente en un número estático de hoja de datos arriesga un hundimiento prematuro del panel en el campo.
Par de Desprendimiento vs. Par de Funcionamiento, y Estándares de Tolerancia
Una especificación completa de par requiere métricas separadas para el movimiento inicial y la rotación continua, junto con estrictos límites de tolerancia de proceso:
● Relación de Desprendimiento vs. Funcionamiento: El par de desprendimiento (fuerza requerida para iniciar el movimiento desde el reposo) no debe exceder el par de funcionamiento (resistencia continua durante el movimiento) en más del 30%. Exceder este umbral introduce un distintivo "stick-slip" durante los ajustes del usuario.
● Tolerancia de Proceso Alcanzable: Los procesos de producción controlados logran rutinariamente una banda de tolerancia de ±10% alrededor del par nominal. Un proveedor que cita ±20% como capacidad normal está describiendo un proceso inestable, no un objetivo de tolerancia.
● Condiciones de Prueba Estandarizadas: Exija a los proveedores que informen el par de desprendimiento y el par de funcionamiento por separado con la velocidad de prueba explícitamente indicada. Una velocidad de 180 grados por minuto sirve como una base confiable de la industria, ya que las pruebas a alta velocidad inflan artificialmente las lecturas de par.
Lo que un Fabricante Confiable Controla en la Producción por Lotes
La consistencia del par a través de un lote es donde las casas de catálogo y los fabricantes se separan. Una sola bisagra que cumple con el par nominal prueba que el diseño funciona. La consistencia del lote es una capacidad separada, y es la que la mayoría de los proveedores de catálogo no pueden demostrar. Cinco controles de proceso son innegociables, y un proveedor serio puede mostrarle cada uno en el piso de la fábrica.
Variable de Proceso | Cómo un Fabricante Capaz lo Controla | Qué Pedir |
Precarga de fricción | Precarga establecida por fijaciones calibradas o ensamblaje monitoreado por par, no por tacto manual | Registros de configuración de precarga de un lote reciente |
Rugosidad de superficie | Eje y elemento de fricción terminados a una banda especificada y medidos por lote | especificación con método de medición |
Lotes de material | Trazabilidad de calor/lote en resortes, bandas de fricción y ejes; tipo y cantidad de grasa fijos por receta | Registro de trazabilidad de lote y especificación de grasa aprobada |
Calificación de primer artículo | Validación completa de dimensiones, par y ciclos antes de cada liberación de producción | Plantilla de informe de primer artículo con datos reales |
Distribución de par de muestreo | Muestras aleatorias de la parte superior, media y fondo de las cajas; distribución analizada, no solo promediada | Datos de CPK o dispersión para el par a través de un lote |
Dos pruebas prácticas completan la evaluación. Repetibilidad de medición: mírelos probar cinco partes consecutivas en el mismo medidor de par calibrado; la dispersión a través de esas cinco lecturas le dice más que cualquier certificado. Honestidad de muestreo: saque una caja del palé usted mismo y pruebe desde el fondo de la caja — las unidades del fondo de la caja son donde los resortes relajados y las aplicaciones de grasa perdidas se ocultan.
Camino de Desarrollo Personalizado: Desde el Par Objetivo hasta la Producción en Masa
Las bisagras de fricción estándar cubren pesos de panel comunes; cualquier cosa con una carga, huella, entorno o requisito de tacto inusual sigue un camino de desarrollo. En ForndLock, el nuestro se desarrolla en cuatro etapas, y cualquier proveedor que afirme tener capacidad personalizada debería describir algo equivalente.
Etapa 1 — Entradas. Usted proporciona el dibujo del panel o dimensiones, peso total del ensamblaje incluyendo cables y juntas, distancia del centro de gravedad desde el eje de la bisagra, ángulo de apertura requerido, entorno de operación y sensación objetivo. A partir de esto, calculamos el par de trabajo y su ventana de tolerancia.
Etapa 2 — Selección de viabilidad y ruta. Dos rutas de ingeniería primarias dictan el diseño del mecanismo. La ruta de par constante fija la precarga durante el ensamblaje, dando una pieza a prueba de manipulaciones y consistente por lote — la elección correcta para construcciones OEM de alto volumen con pesos de panel controlados. La ruta ajustable en campo incorpora un tornillo de ajuste o ajuste hexagonal para que la resistencia pueda ser ajustada en la instalación o para compensar cambios de diseño tardíos — la elección correcta para prototipos, maquinaria personalizada y paneles que ganan peso en servicio.
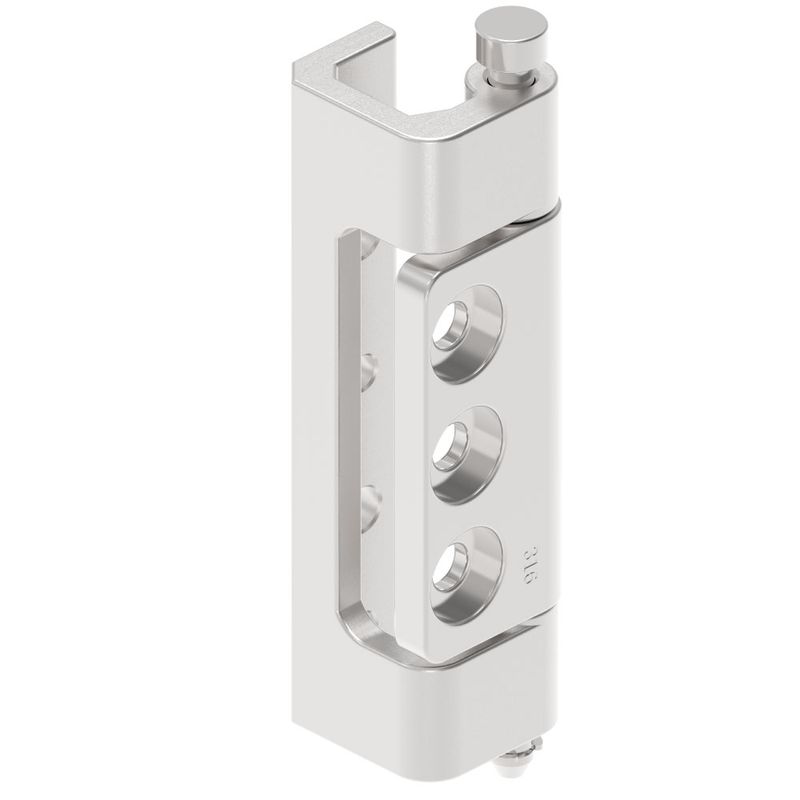
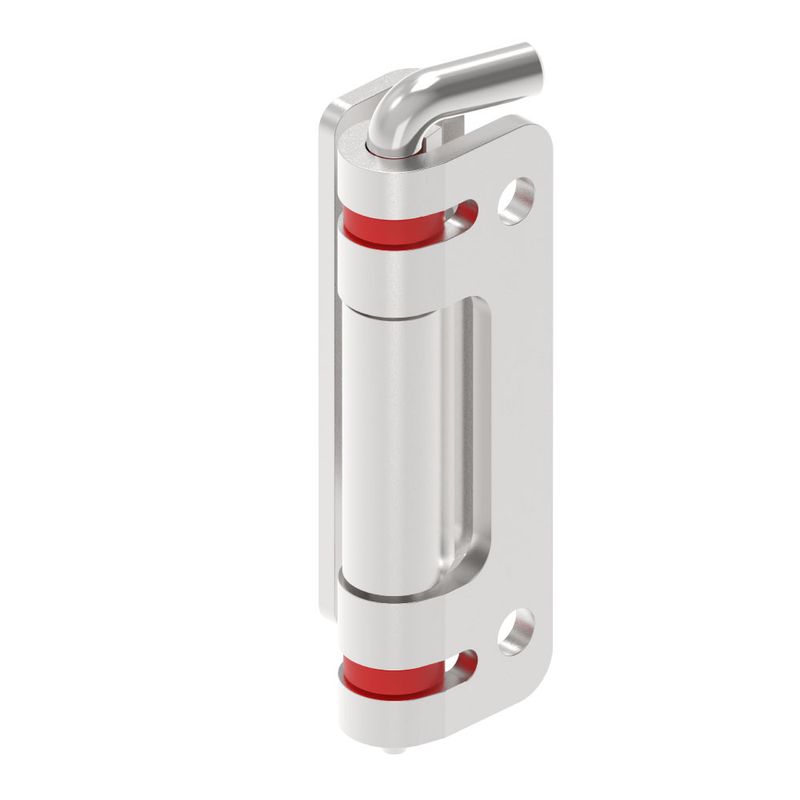
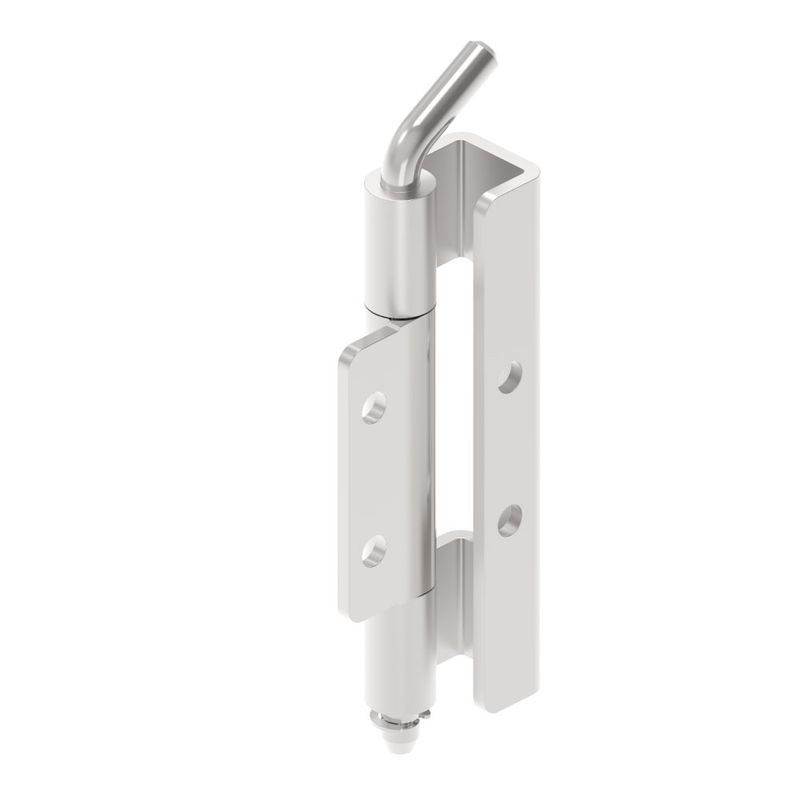
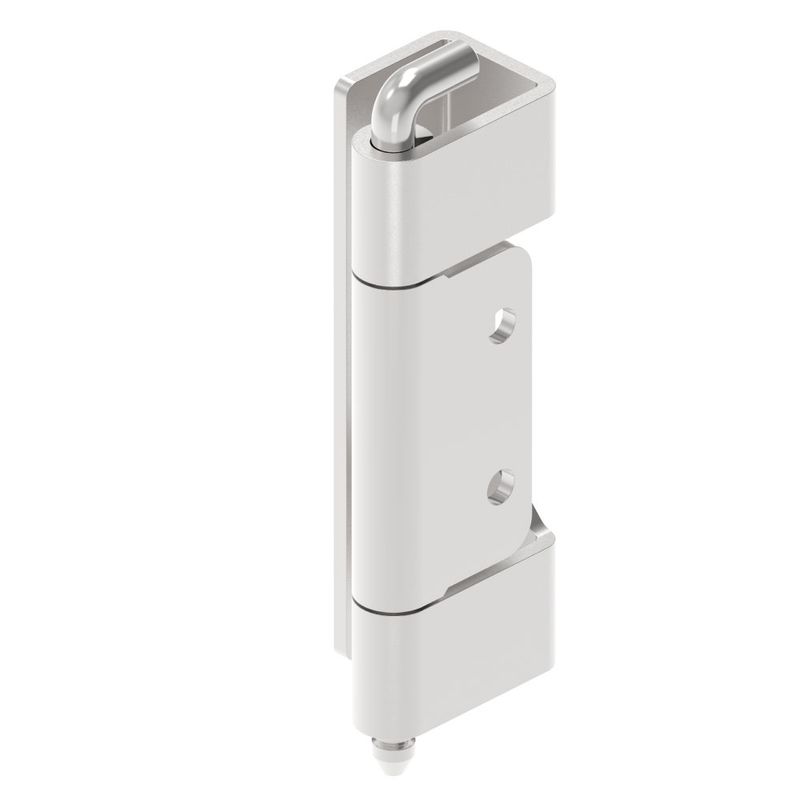
Para ejecutar estas dos rutas a través de especificaciones estándar y programas OEM completamente personalizados, ForndLock estructura su producción en torno a familias de bisagras centrales:
Línea de Producto | Imagen | Estructura y Comportamiento | Escenario Típico |
Bisagras de Par Constante |
 | Par fijo preestablecido a través de una estructura de amortiguación de fricción interna; mantiene cualquier ángulo | Paneles industriales, brazos de exhibición, puertas de acceso que necesitan un mantenimiento a prueba de manipulaciones |
 | Ajuste de precarga con tornillo después de la instalación | Prototipos, maquinaria personalizada, paneles que ganan peso en servicio | |
Bisagras de Amortiguación Suave Ajustables |
 | Movimiento controlado por velocidad, cierre suave al final del recorrido | Armarios eléctricos, equipos médicos, paneles de seguridad para operadores |
Etapa 3 — Muestreo. Entregamos muestras funcionales en aproximadamente 5–7 días hábiles, probadas en nuestros bancos para par inicial y de funcionamiento. Las muestras luego se colocan en su prototipo real — verifique la sujeción en la peor posición horizontal, el desplazamiento bajo vibración, y use fuerza con guantes de producción, porque las pruebas en escritorio no aprueban nada.

Etapa 4 — Validación y producción. La aprobación desencadena una ejecución de validación de vida cíclica en piezas destinadas a producción, inspección de primer artículo en la liberación de producción, y muestreo de lote con registros de distribución desde ese punto en adelante. Para programas de volumen hemos escalado desde ejecuciones piloto de cinco mil piezas hasta volúmenes anuales de varios millones de piezas sin cambiar los controles de proceso anteriores.
Rangos de Par y Materiales de un Vistazo
Comience con el entorno y la carga. La tabla a continuación es la secuencia que usamos en la mayoría de las revisiones de especificaciones.
Material | Comportamiento del Par | Ajuste del Entorno | Notas |
Acero inoxidable SUS304 | Estable, duradero | Industrial general, interior/exterior | El grado industrial por defecto |
SUS316 / 316L electropulido | Estable, premium | Médico, alimentario, marino, lavado | Pulido sin grietas para auditorías de higiene |
Aleación de zinc fundido a presión | Adecuado, nivel económico | Interior seco, deber de grado consumidor | Techo de temperatura cerca de 80 °C |
Plástico de ingeniería (POM/PA66) | Compacto, sensible a la temperatura | Electrónica, paneles ligeros | El par cae un 15–25% de 20 a 50 °C |
Señales de Aplicación que Exigen un Fabricante, No una Pieza de Catálogo
Cuatro condiciones específicas de ingeniería indican que las bisagras de catálogo estándar son insuficientes, requiriendo colaboración directa con un fabricante de bisagras de fricción:
● Brazos de Posicionamiento Médico y de Precisión: Aplicaciones donde una pantalla o monitor debe mantener la posición bajo vibración del equipo mientras sigue siendo ajustable con una mano. Por ejemplo, un programa de imagenología diagnóstica requirió materiales de amortiguación personalizados dentro de una carcasa de acero inoxidable, validados en más de 50,000 ciclos con cero pérdida de par para eliminar el desplazamiento en el procedimiento.
● Tapas y Paneles Elevados Pesados: Envolventes de alta masa donde la ergonomía de sujeción en cualquier lugar elimina completamente los resortes de gas, transfiriendo todas las cargas estáticas y dinámicas directamente a los pivotes de la bisagra.
● Paneles con Arrastre de Cable y Resistencia de Junta: Envolventes donde los paquetes de cables, presión interna o compresión de juntas añaden un 20–40% de resistencia adicional sobre los cálculos de peso de panel desnudo, requiriendo una revisión de ingeniería basada en carga.
● Amortiguación de Movimiento Bidireccional: Aplicaciones que requieren velocidad de movimiento controlada en ambas direcciones combinada con amortiguación de cierre suave en los límites de recorrido — un problema de perfil de movimiento que las bisagras de catálogo no pueden resolver.
Acerca de ForndLock
ForndLock se especializa en la ingeniería y fabricación OEM/ODM de sistemas de bisagras de fricción de par constante, ajustables y amortiguadas para aplicaciones industriales críticas. Desde cálculos de carga iniciales y prototipado rápido de 5 a 7 días hasta validación de vida útil de 50,000 ciclos y producción en volumen trazable por lote, diseñamos bisagras de fricción personalizadas adaptadas a sus especificaciones exactas de par y entorno.
Correo electrónico: [email protected]